

מאמר זה מתמקד בעקרונות הבסיסיים, מרכיבי הליבה וסוגים שונים של מפזרי דבק דו-צדדיים-, ומספק מבט מעמיק- כיצד הם משיגים יישום אחיד ויעיל של דבק.
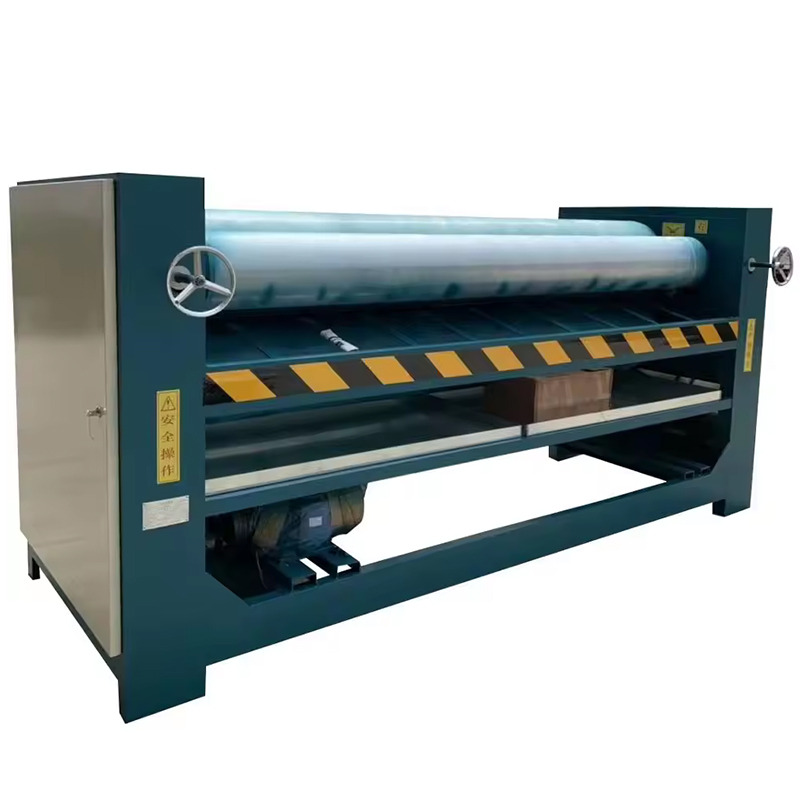
תפקוד ליבה וערך בקו הייצור
התפקיד העיקרי של מפזר דבק דו-צדדי- הוא למרוח דבק באופן שווה וכמותי על המשטח העליון והתחתון של פורניר ליבה בו-זמנית. בהשוואה להתפשטות חד-צדדית-, הערך המרכזי שלה טמון ב:
- יעילות כפולה:הוא משלים הדבקה דו- צדדית במעבר אחד, וכתוצאה מכך יעילות ייצור גבוהה מאוד.
- מתח מאוזן:מריחת דבק על שני הצדדים יוצרת מתח אחיד, מפחיתה ביעילות את העיוות והעיוות של מכלול הפנל ומשפרת את השטיחות של המוצר הסופי.
- פישוט תהליכים:הוא מכין ישירות את הפאנל לתהליך הנחת, מה שהופך אותו למרכז הכרחי בקווי ייצור אוטומטיים ומתמשכים.
הביצועים שלו נמדדים ישירות על ידי שלושה אינדיקטורים מרכזיים:אחידות הדבקה, דיוק בקרת צריכת הדבק ויציבות הציוד.
סוגים עיקריים ושיטות כונן
בהתבסס על סידור ושיטת ההנעה של גלילי הפיזור, הם מסווגים בעיקר לשני הסוגים הבאים:
מפזר דבק ארבע-רולר דו-צדדי:
- תכונות מבניות:זהו הסוג הקלאסי והנפוץ ביותר. הוא מורכב משנייםגלילי מדידהלהעברת הדבק ושתייםגלילים מתפשטיםשיצרו קשר ישירות עם הפאנל. על ידי התאמת הפערים והפרשי המהירות בין ארבעת הגלילים הללו, מושגת שליטה מדויקת על כמות הדבק.
- יתרונות:דיוק מריחה גבוה ושכבת דבק אחידה, מתאים במיוחד לדבקים-נמוכים בצמיגות (למשל, שרף UF) והדבקה מדויקת ודקה של ציפויי לוח סיבית מכוילים או ליבות צפצפה.
- שיטת כונן:מודלים מודרניים משתמשים בדרך כללמנועי סרוו מונעים באופן עצמאיעבור כל רולר, המאפשר שליטה מדויקת במיוחד. ניתן לבצע שינוי מפרטים ישירות דרך ה-HMI מבלי להחליף הילוכים.
מפזר דבק שני-רולר דו-צדדי:
- תכונות מבניות:לסוג זה מבנה פשוט יותר, תוך שימוש רק בשתי גלילי פריסה עליונים ותחתונים ליישום הדבק. בדרך כלל זה עובד עם אמגש דבקאו אמערכת להב דוקטורלשלוט בכמות.
- יתרונות:מבנה קומפקטי, תחזוקה קלה יותר, עלות נמוכה יותר ויכולת הסתגלות רבה יותר לשינויים בעובי הפנל.
- תרחיש יישום:מתאים יותר לדבקים בעלי צמיגות גבוהה יותר (למשל, PVA) או למצבים בהם הדרישה לדיוק היישום היא פחות מחמירה.
ניתוח-מעמיק של רכיבי ליבה מבניים
מפזר ארבע-גלילים-בדיוק גבוה מורכב ממערכות הליבה הבאות:
מערכת רולר:לב המכונה.
- חוֹמֶר:בדרך כלל עשוי מפלדת סגסוגת-גבוהה,-בלאי-גבוהה או פלדת אל חלד באיכות גבוהה-. המשטח הוא טחון מדויק ומצופה בכרום- כדי להבטיח חלקות, עמידות בפני שחיקה ועמידות בפני קורוזיה.
- עיצוב כתר:כדי לפצות על כיפוף תחת לחץ, גלילי פריסה מדויקים מעובדים לעתים קרובות עם אפרופיל קמור קל (המכונה כתר)כדי להבטיח מגע ליניארי אחיד על פני כל הרוחב בעת לחץ.
מערכת התאמת פערים:
- פער מדידה:הרווח בין שני גלילי המדידה, הקובע את עובי הסרט ההדבקה המועבר לגלילים המתפשטים. זוהי ההתאמה העיקרית לכמות הדבק.
- פער התפשטות:הרווח בין גלגלת הפריסה לגלגלת המדידה, המשמש לכיוונון-עדין של יישום הדבק הסופי.
- מנגנון התאמה:שימושים בציוד מודרנימנגנוני גלגלי התולעת-מנועי סרוולכוונון פער דיגיטלי, סינכרוני ומדויק, עם דיוק של עד מאיות המילימטר.
מערכת הילוכים:זה התפתח מהנעים קולקטיביים מסורתיים של תיבת הילוכים למספר מנועי סרוו עצמאיים. זה לא רק מפשט את המבנה המכאני אלא גם מאפשר שליטה מדויקת על יחס המהירות בין הגלילים באמצעות גיר אלקטרוני, שהוא הבסיס הטכני להשגת השפעות הדבקה שונות (למשל, סחיטה, גרידה).
מערכת מחזור דבק:כולל את משאבת הדבק, המיכל, הצנרת ומגש ההחזרה. מערכת-מעוצבת היטב מבטיחה אספקת דבק רציפה ויציבה וכוללת יכולות-ניקוי וסינון עצמי.
גורמים מרכזיים הקובעים את איכות ההדבקה
- מהירות רולר ויחס מהירות:יחס המהירות בין רולר הפריסה לגלגלת ההזנה משפיע על אפקט הציפוי על פני הפאנל. יחס המהירות בין גלגלת הפריסה לגלגלת המדידה קובע אם שכבת הדבק "מגרדת דקה" או "מונחה עבה".
- תכונות דבק:הצמיגות, תכולת המוצק ויציבות הטמפרטורה של הדבק הם קריטיים. יש להגדיר את פרמטרי הציוד במדויק על סמך מאפייני הדבק לפני הייצור.
- מצב לוח:השטיחות, אחידות העובי וחספוס פני השטח של פורניר הליבה משפיעים ישירות על אחידות שכבת הדבק. עבור לוחות משטחים-נקבוביים ומכוילים, לעתים קרובות יש צורך להגדיל כראוי את כמות הדבק המיושם.


